控制图全家桶:选对图,比画对图更重要
关键词:休哈特控制图,SPC,新版SPC手册,SPC培训,QDD
【新版SPC手册解读⑤】
先聊聊”体检报告”的尴尬
年年体检的人都知道:报告上箭头上下翻飞,真正看懂的人没几个。更尴尬的是——有人拿着去年的体检报告指导今天的生活,有人指标刚飘一点就吓得住院,也有人指标全面飘红还若无其事。
控制图就是过程的”体检报告”,而第9章(全书篇幅最厚的一章,从约第176页讲到296页)要解决的就是三件事:看什么报告、什么时候该紧张、报告和报告之间有什么分工。
第一组概念:两种控制图,两种”时差”
新版手册明确区分了两类控制图(9.2.1节),这个区分是理解全章的钥匙:
回顾性控制图——“赛后录像分析”。用已经收集完的数据,事后评价过程稳不稳、能力够不够。它服务于控制环3(回顾性过程控制),回答”过去这段时间,过程表现怎么样”。
控制图——“现场直播+VAR裁判”。在生产现场实时使用,数据一进来就描点、判异、触发反应,服务于控制环1(直接过程控制),回答”现在,此刻,要不要干预”。
以前很多工厂把这俩混为一谈:拿回顾性分析的图去现场监控,或者拿现场图去做能力评价。逻辑一混,动作就变形。新版把这个界限划清了。
第二组概念:失控判定不是”越线”那么简单
9.2节专门讨论失控条件和控制图的有效性。一个关键认知是:控制限 ≠ 规格限。控制限来自过程自身的变差(“过程之声”),规格限来自客户图纸(“客户之声”)。点没出控制限,不代表产品合格;点出了控制限,也不代表产品超差——它只代表”过程的行为模式变了”。
手册还提醒一个现场细节:规格限一般不显示在现场用的控制图(控制环1)上,避免操作员把两回事搅在一起;只有在更高层级的控制环做决策时,才把两者对照着看。
重磅戏:控制图选型路线图(图9-5)
新版手册给了一张控制图选择的”决策路线图”,逻辑像点奶茶:先看数据类型(计量型还是计数型),再看子组大小,再看有没有特殊情况。顺着路线走,每个分支尽头都有合适的图。
咱们按”专治什么疑难杂症”来认识一下这个家族的新老成员:
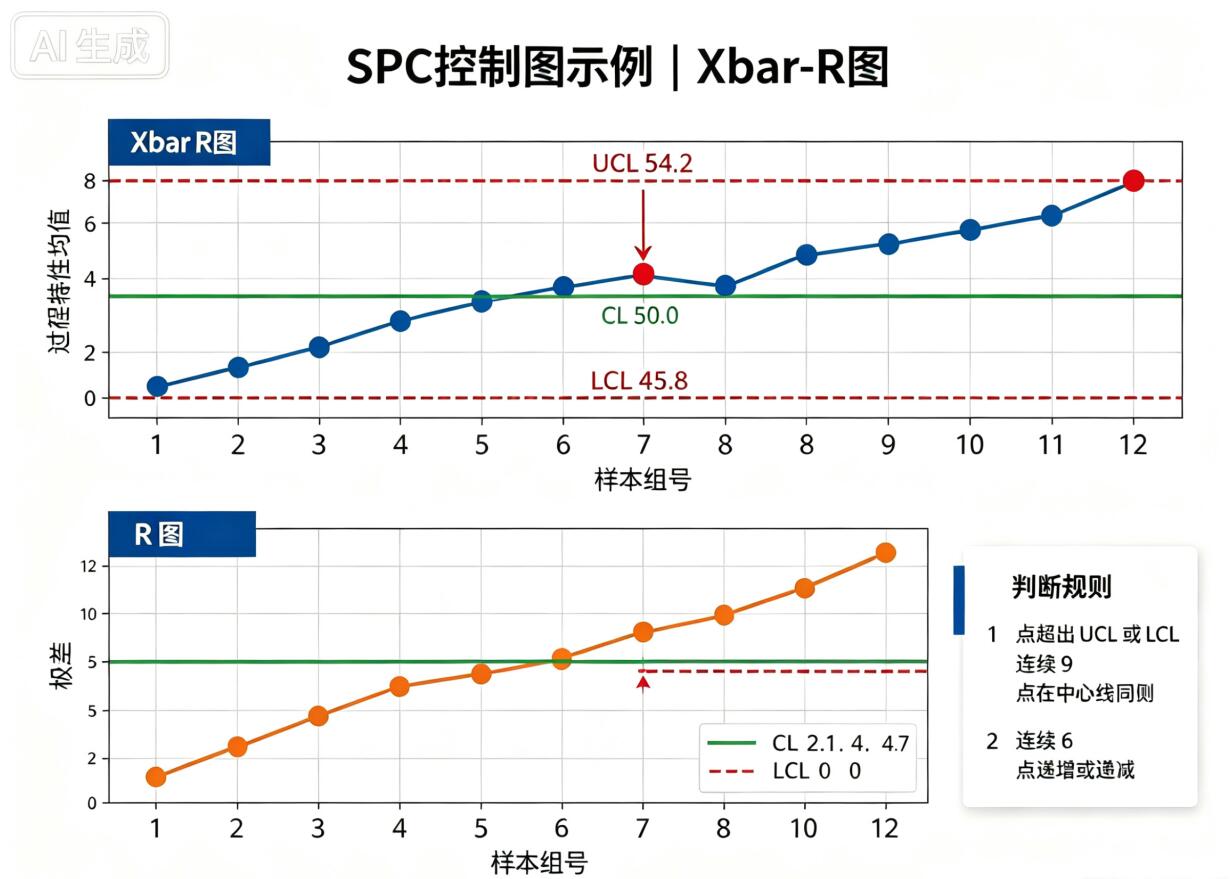
经典主力——休哈特控制图(均值-标准差图、均值-极差图、单值-移动极差图等):适合稳定过程(时间模型A),子组足够大时几乎万能。
Pearson(皮尔逊)控制图——治”偏态”:平面度、跳动、直线度这类”以0为地板”的形位公差,分布天生歪着。以前的做法是先把数据”掰正”(转换)再画图,Pearson图直接用偏态分布的分位数算控制限,不用转换数据,歪就歪着画,更准确地表达不对称性。手册还建议:子组小于9时,优先用它。
扩展休哈特控制图——治”合理的漂移”:刀具磨损会让均值缓慢爬坡,这属于过程固有的、允许的趋势。普通休哈特图会把这种”正常爬坡”误判成失控,天天狼来了。扩展休哈特图把控制限按预期漂移量放宽,允许均值在带内”散步”,走出带才算真异常。它适用于时间模型C1、C2、C3,以及B和D类过程。
验收控制图(Acceptance图)——治”高风险工艺的底线思维”:控制限基于规定的最大允许不合格品率来定,而不是基于过程变差。适用于模型C3的替代方案等场景,如今主要用于控制过程参数或非关键特性。
CUSUM(累积和)控制图——治”温水煮青蛙”:均值每次只偏一点点,单看每个点都不报警,但偏差在悄悄累积。CUSUM把每个点与目标值的差累加起来,小偏移积少成多后立刻现形,还能快速读出过程变化的时间点。前提是过程变差要总体稳定。它有V型模版和表格法两种玩法。
UWMA/EWMA(均匀/指数加权移动平均)图——治”近期更重要”:EWMA给近期数据更高权重、远期数据权重指数递减,对缓慢漂移敏感又不像CUSUM那样”记仇记到天荒地老”,两者互补。手册把它们和回归控制一起,推荐给自相关数据(比如连续流程、化工过程,前后数据点互相牵连)。
其他专项选手:中位数控制图(不该算平均值的场合)、百分位数控制图(无分布要求)、区域控制图(红黄绿”交通灯”式直观判读)、(多重)Levey-Jennings图(多个系统性变差源的批量过程,依据JESD 557D)、Hotelling T²多变量控制图(几个互相关联的特性一起管)、G图/T图(稀有事件控制——事故太少,用”两次事件之间的间隔”来监控)。
模型→图→抽样,一条龙
第9章把第8章的时间相关分布模型接上了”执行层”(表9-2):不同模型对应不同的回顾性控制图和SPC控制图,连样本量大小、抽样频次高低的建议都配好了。模型A省心(常规休哈特图),模型D费心(大样本+高频次)。先判模型,再选图,再定抽样——这套动作以后就是标准流程。
计数型特性也没被冷落
篇幅原因前面讲的都是计量型(尺寸、重量这类连续数据),手册9.3.6节同样覆盖了计数型控制图——不合格品率p图、不合格品数np图、缺陷数c图、单位缺陷数u图这些老朋友都在。计件(好/坏)和计点(数缺陷)两类场景各有对应的图,选型路线图里同样有它们的分支。
另外9.2节还有个值得细品的提醒:控制图的有效性是需要评价的。判异规则的松紧、子组抽样的方式、测量系统的分辨率,都会影响一张图”报警灵不灵”。图挂在线上不等于过程受控,就像家里装了报警器但从不换电池,心理安慰大于实际作用。
别忽略第9章的”尾巴”
9.4节讲”持续性能和持续能力”:量产不是放行完就万事大吉,控制图数据要持续反馈,定期确认过程能力没有退化——相当于驾照拿到后还有记分周期。
9.5节”特殊情况”里有两个新面孔值得知道:PAA(零件平均分析),半导体行业常用;以及人工智能(AI)应用——用模型在海量数据里检测异常和模式。手册把AI写进来了,虽然定位为”特殊方法”,但信号很明确:SPC下一站是智能化。
图这么多,软件不升级行吗?
老实说,看完第9章,很多企业的第一反应是头疼:图型翻倍、选型有路线图、判异有规则、还要分回顾性和SPC两种用法……靠人工维护,光是”选对图”这一关就能难倒一片。
盈飞无限的QDD软件已按新版手册完成控制图体系升级:新增图型全部内置、选型逻辑按手册路线图实现、控制限计算规则与手册一致、回顾性分析和现场监控两种模式分场景呈现、判异报警自动联动处置。简单说,手册9.2、9.3两节的要求,QDD照单全收。配着盈飞无限的新版SPC手册培训一起用,控制图这章从”最难啃”变成”最好落地”。
作者:谢鸣 (Frank),盈飞无限高级顾问,制造型企业质量及精益改善专家,六西格玛黑带。拥有20余年质量和精益领域工作经历,先后任职于西门子、施耐德等国际知名企业。
相关推荐:
【新版SPC手册解读①】SPC的”新交规”来了:AIAG和VDA第一次联手写了本手册