产线”上岗证”怎么考:过程放行与时间相关分布模型
关键词:过程能力,Pp/Ppk , Cp/Cpk,数据分析,新版SPC手册
【新版SPC手册解读④】
从考驾照说起
考过驾照的都知道流程:科目二考”场地”,科目三考”路考”。
场地的是”车和你的基本功”——半坡起步、倒车入库,环境单纯;路考才是真刀真枪——红绿灯、电瓶车、突然窜出来的行人,全上来了。
新版手册第8章讲的就是制造过程的”路考”:制造过程放行中的过程性能与过程能力。设备在机器性能研究里(相当于科目二)拿了高分,不代表整条产线能稳定量产——人机料法环全部加入战局之后,过程还能不能打?这要用过程性能和过程能力研究来回答。
先记住一张”登山路线图”
手册把开发阶段的能力研究串成了一条进阶路线:
机器性能(Pm/Pmk)→ 初始过程性能(Pp/Ppk)→ 过程性能/能力(Pp/Ppk 或 Cp/Cpk)
越往后,覆盖的变差源越全,离真实量产越近。而判断该报P家指数还是C家指数的规矩没变(上一篇讲过):证明不了稳定性,就只能报Pp/Ppk;证明受控了,才能亮Cp/Cpk。
最扎心的问题:量产刚开始,零件不够125件怎么办?
标准答案当然是”至少125件、25个子组”。但现实是:新项目爬坡期,可能就造了小几十件,客户已经在催PPAP了。
手册这次很有人情味:零件不够,可以算性能指数,但必须考虑置信区间,并且要明确标注这是”初始过程性能”(VDA 4的叫法)或”初始过程能力”(AIAG PPAP的叫法)。只要可以认为所有预期的过程影响已在数据中得到充分反映,仍可授权放行。
但注意后半句:手册同时给出了一张目标值随样本量上调的表(表8-4/8-5)。样本越少,不确定性越大,你的实测值就得越高,才能证明”真实能力”达标。比如你想证明过程达到1.67的水平:抽满125件,实测1.67即可;只抽75件的话,在99.99%置信水平下要实测到约1.82才算过关。样本更小时,手册给了卡方分布修正公式自己算。
还是那个尝汤的道理:尝得越少,就得越咸,你才能确信整锅汤够味。
目标值不是一刀切:先问特性”是什么咖位”
第8章还有一个特别重要的新框架——按特性关键性分级定目标(表8-3):
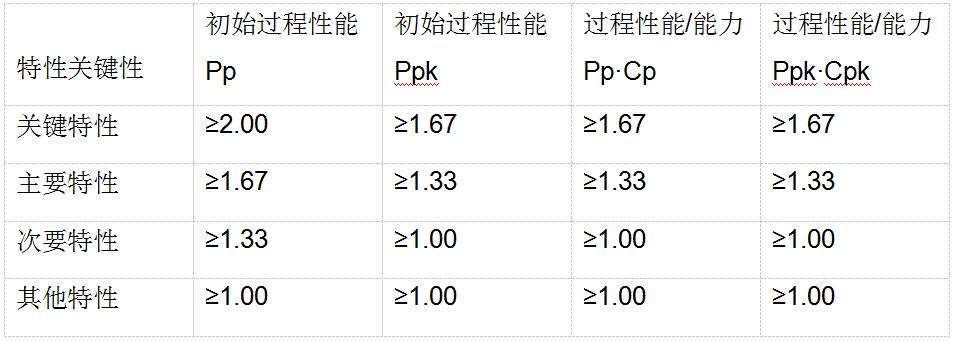
这就像医院分诊:危重症进ICU,普通感冒去门诊。刹车盘尺寸(关键特性)和内饰件色差(次要特性),用同一把尺子要求,要么浪费资源,要么放任风险。以后再看SPC报告,第一个问题应该是:“这个特性分的是哪一级?”
本章最硬核的部分:时间相关分布模型(依据ISO 22514-2)
传统的分布假设有个隐含前提:过程是”静止的”——均值不变、变差不变。但真实生产里,刀具会磨损、模具会老化、批次会切换,分布是活的,会随时间演化。
手册引入了ISO 22514-2的时间相关分布模型,用”瞬时分布”描述过程在短时间间隔内的表现,然后按”位置和变差是否随时间变化”把过程分成四大模型:
• 模型A:位置和变差都恒定——教科书式的稳定过程,只有它满足”所有瞬时分布的均值和方差都等于结果分布”;
• 模型B:位置恒定,但变差不恒定——比如设备老化,波动越来越大;
• 模型C:变差恒定,但位置漂移——典型代表是刀具磨损,均值一点点跑偏;
• 模型D:位置和变差都在变——最棘手,比如多工位、多批次混合的过程。
其中A和C因为实践中最常见,又细分出子类:A1、A2、C1~C4,连起来正好是8种变型。比如C类里还区分”系统性漂移”和”随机波动”——新刀换上去(系统性)和批次间自然波动(随机),后续的应对策略完全不同。
为什么要费劲分模型?因为模型决定了三件事:该选哪种控制图、该抽多少样本、该多勤抽样。手册说得明白:模型B变差在变,需要较大样本量、抽样频次可以低些;模型C位置在漂、但容易调整,较小样本量+较高频次更合适;模型D两头都在变,只能”大样本量+高频次”双管齐下。
还有一个特别实用的细节:拟合分布时,手册建议重点关注距离规格限最近的25%数据来算Pmk/Ppk/Cpk——因为出事的永远是”尾巴”,中间部分再漂亮也没用。就像评估一座桥安不安全,看的是最大车流时的承重余量,不是空无一人的时候。
对了,手册还补了一句特别严谨的话:给过程分配时间相关分布模型,与这个过程的能力/性能无关——模型分类不涉及公差。先把”过程长什么样”搞清楚,再谈”够不够好”,两步不能混。
模型从哪来?手册给了”识别线索”
判断自己的过程属于哪个模型,不用凭空猜。手册提示了几条实践中躲不开的线索:加工过程中刀具的系统性磨损、新工具的启用、批次更换——这些都暗示过程带有时间相关性。更一般地,通常可以根据过程的本质和公差规范(比如自然受限特性)推断出结果分布属于哪个时间相关模型。
手册还展示了每个模型的”证件照”组合:示意图、单值时间序列图、直方图、正态概率图、均值/标准差控制图。但也提醒:这些图只是示意,模型的选择和验证需要进行广泛的数据分析——比如用概率图目视检查,再用净相关系数做数值评价。拍脑袋定模型,和拍脑袋选控制图一样不靠谱。
再说说8.2节的抽样策略:过程能力研究要用能代表批量生产的零件,抽样检验(按规定间隔抽小样本)是推荐做法,生产过程中的框架条件和控制措施必须记录在案——万一能力准则没达标,这份”过程日记”就是排查原因的线索簿。放行的本质,是用证据说话;证据链断了,话说得再漂亮也没用。
落地环节的”最后一公里”
第8章这套东西,难点不在理解,在执行:抽样策略要按模型定、目标值要按特性分级和样本量动态算、分布模型要先拟合再选控制图……靠人工维护,规则越多,出错越多。
盈飞无限的QDD软件已把第8章的规则内置成”自动档”:特性分级目标值直接配置调用、样本量不足时自动按置信水平修正目标、时间相关分布模型辅助判定、Ppk/Cpk按过程状态自动切换口径。手册的”严格”,交给软件去消化;你的团队只需要理解逻辑、看懂结果。想深入掌握,盈飞无限的新版SPC手册培训里有专门模块讲过程放行的完整流程。
作者:谢鸣 (Frank),制造型企业质量及精益改善专家,六西格玛黑带。拥有20余年质量和精益领域工作经历,先后任职于西门子、施耐德等国际知名企业。
相关推荐:
【新版SPC手册解读①】SPC的”新交规”来了:AIAG和VDA第一次联手写了本手册
【新版SPC手册解读②】SPC不是画控制图,是一套”防火系统”